RU
|
EN

В настоящее время для упрочнения поверхности прокатного инструмента используется хромирование толщиной слоя 45-85 мкм, твердость хромированной поверхности достигает 920…1050HV. После истирания хромового покрытия начинается активная фаза износа инструмента.
Изучение состояние прокатного инструмента после эксплуатации показало, что применяемое хромовое покрытие недостаточно стойко при механических и термических воздействиях во время работы изделия. На это указывает характер износа покрытия, отличающийся тем, что его разрушение происходит, в основном, путем растрескивания и выкрашивания отдельных частиц хрома, а не путем полного истирания покрытия. При эксплуатации блестящее хромовое покрытие легко растрескивается, и на ограниченных трещинами участках происходит выкрашивание под воздействием высоких механических усилий от трения и от термоциклического воздействия.
Разработанный инновационный метод хромирования с помощью хром-кадмиевого электролита, обеспечивает получение хромового покрытия с улучшенными физико-механическими свойствами, в частности, беспористость, пластичность, высокая твердость и минимальные напряжения, а также минимальное снижение предела усталости хромированной стали.
Применяемый хром-кадмиевый электролит обладает следующими ключевыми преимуществами в сравнении со стандартным электролитом:
- более высокий катодный выход металла по току: 22-24% против 13-15% в стандартном электролите на оптимальных режимах;
- более широкий интервал катодной плотности тока, обеспечивающий получение блестящих хромовых покрытий;
- более высокая рассеивающая и кроющая способности: образец, согнутый под углом 90°, в хром-кадмиевом электролите покрыт на 99-100%, в то время как в стандартном на 88-92%. Соотношение между максимальной толщиной хромового покрытия к средней для хромкадмиевого электролита составляет 1.7, а для стандартного 2.1;
- более высокая коррозионностойкость, в 2-2.5 раза превосходящая хромовые покрытия из стандартного электролита;
- повышенная твердость (1100-1180 HV);
- незначительная пористость 0.1-0.3 пор\см2 против 10 пор\см2 и более в стандартном электролите;
- большая пластичность и меньшие внутренние напряжения;
- меньшее снижение предела усталости: 20% против 50% для молочного хромового покрытия из стандартного электролита;
- значительно меньший износ по сравнению со стандартным хромовым покрытием: 0.0011 г против 0.0048 г (износостойкость хромовых покрытий, осажденных из стандартного и хром-кадмиевого электролитов, определялась на машине Амслера).
Данные факторы обеспечивают преимущества, которые заключаются в следующем:
1) сокращение потребления прокатно-прессового инструмента примерно на 20%;
2) снижение отбраковки по внутренней поверхности трубной заготовки порядка 3-5%;
3) снижение времени на переналадку и настройку оборудования;
4) увеличение производительности оборудования за счет уменьшения простоя при переналадках.


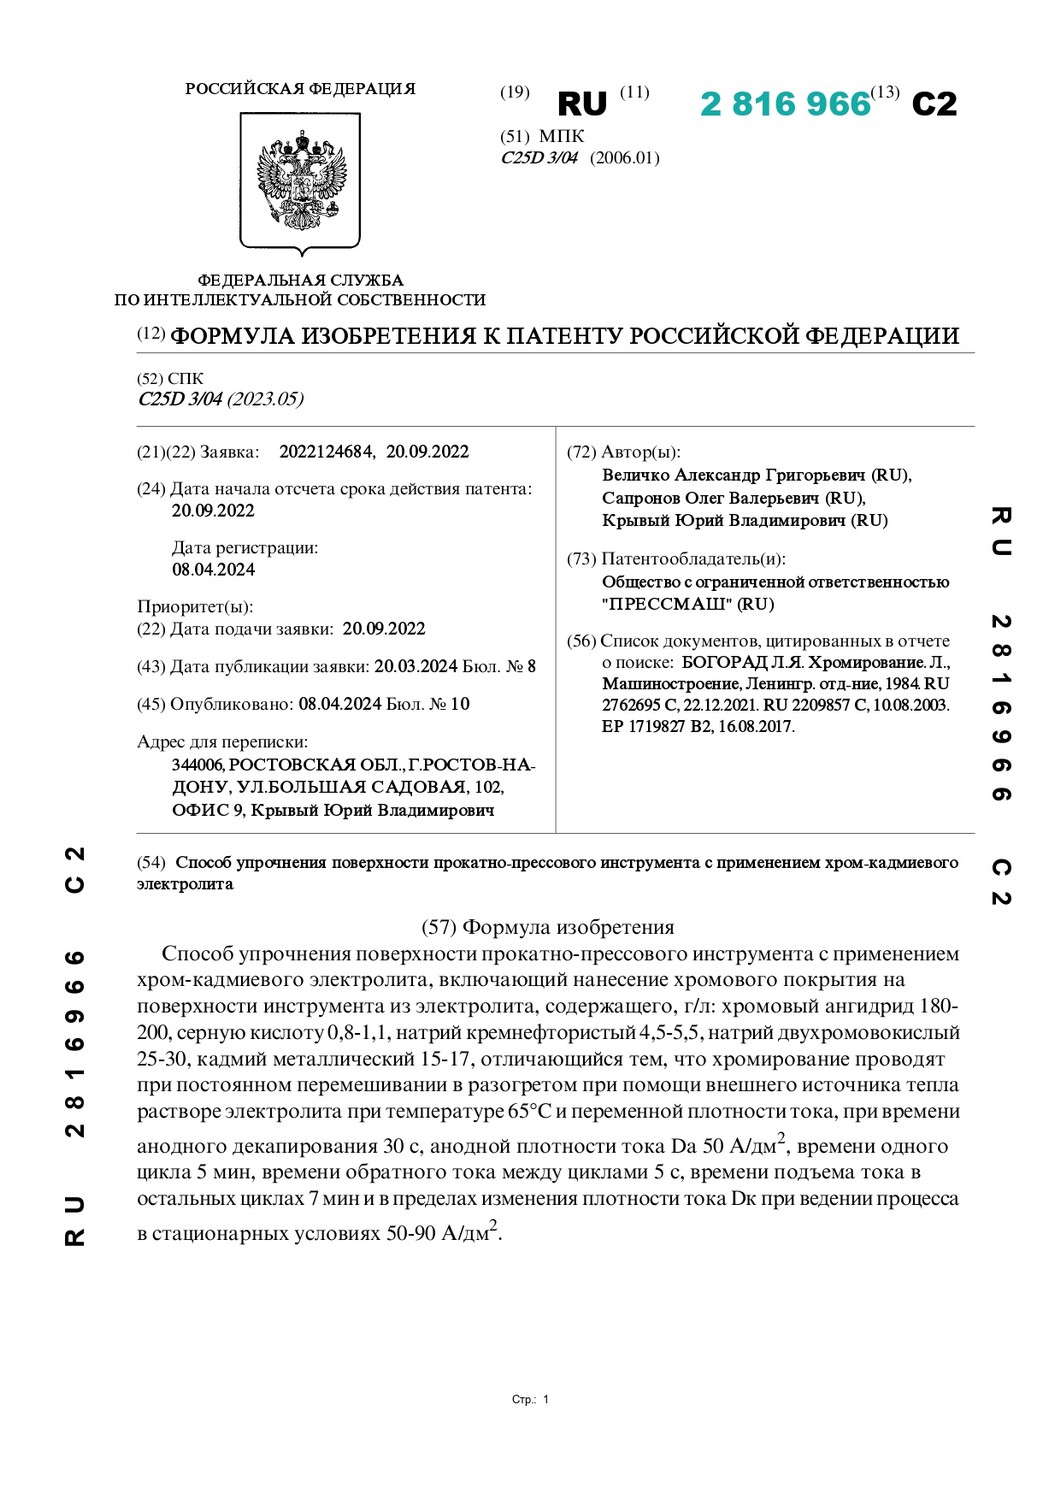
Получен патент N 2816966 на способ упрочнения поверхности и прокатно-прессового инструмента с применением хром-кадмиевого электролита